
Промышленные емкости из нержавеющей сталиэто сложные инженерные сооружения, от качества изготовления которых напрямую зависит безопасность продукции, долговечность оборудования и эффективность процессов. П роизводство емкостей из нержавейки это многоэтапный процесс, объединяющий металлургию, сварочные технологии, механическую обработку и химическую подготовку поверхностей. Каждый этап имеет критическое значение: ошибка на стадии выбора материала может привести к коррозионному разрушению, недостаточная герметичность сварного шва к потере продукта, а неправильная обработка поверхности к накоплению бактериальных пленок.
В данном материале рассматриваются основные технологические операции и инженерные решения, применяемые при изготовлении емкостей из нержавеющей стали для пищевой, фармацевтической и химической промышленности.
Пищевая нержавейка как базовый конструкционный материал
Пищевая нержавеющая сталь это не отдельная марка, а категория сталей, допущенных к контакту с пищевыми продуктами в соответствии с международными стандартами, включая FDA, EU Framework Regulation (EC) No 1935/2004 и NSF/ANSI 51. Ключевое требование к таким сталям минимальное выделение ионов металлов в продукт при эксплуатации.
Исследования показывают, что аустенитные стали с содержанием хрома не менее 16% и никеля не менее 6% демонстрируют выделение металлов ниже установленных пределов даже при контакте с агрессивными средами, такими как лимонная кислота.
Для производства емкостей пищевого назначения применяются несколько марок нержавеющей стали, выбор между которыми определяется условиями эксплуатации, агрессивностью среды и требованиями к долговечности. Наиболее распространенными являются AISI 304 и AISI 316, а также их низкоуглеродные модификации 304L и 316L, которые обладают улучшенной свариваемостью и стойкостью к межкристаллитной коррозии.
Реже используются стали AISI 321 и AISI 316Ti, стабилизированные титаном, которые применяются при высокотемпературной эксплуатации.
При заказе емкости для хранения кисломолочных продуктов или фруктовых соков оптимальным выбором является AISI 316L, тогда как для нейтральных сред (вода, растительное масло, сухие сыпучие продукты) достаточно AISI 304. Экономия на марке стали для агрессивных сред недопустима стоимость ремонта или замены емкости многократно превысит разницу в цене материала.
Марка стали AISI 304: универсальный стандарт пищевого машиностроения
AISI 304 (отечественный аналог 08Х18Н10, европейское обозначение 1.4301) это аустенитную нержавеющую сталь, содержащую 18% хрома и 10% никеля. Именно эта марка стала де-факто стандартом для изготовления пищевых емкостей благодаря оптимальному сочетанию коррозионной стойкости, технологичности и стоимости. AISI 304 хорошо поддается вальцовке, гибке, сварке и полировке, что делает ее универсальным материалом для большинства конструктивных элементов емкости обечаек, днищ, патрубков и фланцев.
Коррозионная стойкость AISI 304 обеспечивается пассивной оксидной пленкой, которая формируется на поверхности стали при контакте с кислородом. Эта пленка обладает способностью самовосстанавливаться при механических повреждениях, что является ключевым преимуществом нержавеющей стали перед другими конструкционными материалами.
Критическая температура питтинговой коррозии AISI 304 в растворе хлорида железа составляет approximately 15–20°C, что ограничивает ее применение в средах с высоким содержанием хлоридов.
Типичные области применения AISI 304 в производстве емкостей включают резервуары для хранения молока, пива, вина, растительных масел, а также технологические емкости для смешивания и ферментации в условиях умеренной агрессивности среды. Для емкостей, подвергающихся частой санитарной обработке с использованием хлорированных моющих средств, рекомендуется выбирать более стойкие марки.
Марка стали AISI 316. Повышенная коррозионная стойкость для агрессивных сред
AISI 316 (европейское обозначение 1.4401) отличается от AISI 304 добавлением 2–3% молибдена, который существенно повышает стойкость к питтинговой и щелевой коррозии. Критическая температура питтинговой коррозии AISI 316 составляет 25–40°C значительно выше, чем у AISI 304. Это делает марку 316 предпочтительным выбором для емкостей, контактирующих с продуктами, содержащими хлориды, кислоты или соли, а также для оборудования, работающего в прибрежных зонах с повышенной влажностью и солевым туманом.
В пищевой промышленности AISI 316 применяется для производства емкостей в молочной отрасли (особенно при переработке сыворотки), в виноделии (для сусла с высоким содержанием органических кислот), в производстве соусов и маринадов.
Фармацевтическая промышленность предъявляет к емкостям еще более строгие требования: здесь AISI 316L является стандартом для реакторов, смесителей и стерильных резервуаров, поскольку низкое содержание углерода минимизирует риск выделения карбидов хрома при сварке и связанной с этим межкристаллитной коррозии.
Стоимость AISI 316 выше, чем у AISI 304, на 20–40% в зависимости от рыночной конъюнктуры. Решение о выборе марки должно приниматься на основе анализа конкретной среды эксплуатации: если продукт содержит более 0,5% хлоридов или имеет pH ниже 4, использование AISI 304 может привести к преждевременному коррозионному разрушению. Для промежуточных случаев рекомендуется проведение коррозионных испытаний образцов материала в моделируемой среде.
Сравнительные характеристики марок нержавеющей стали для производства емкостей
| Параметр | AISI 304 | AISI 316 | AISI 304L | AISI 316L |
|---|---|---|---|---|
| Содержание хрома | 18% | 16–18% | 18% | 16–18% |
| Содержание никеля | 10% | 10–14% | 8–12% | 10–14% |
| Содержание молибдена | нет | 2–3% | нет | 2–3% |
| Критическая температура питтинговой коррозии | 15–20°C | 25–40°C | 15–20°C | 25–40°C |
| Типичное применение | Молоко, пиво, вино, растительные масла | Сыворотка, сусло, соусы, маринады | Емкости после сварки в нейтральных средах | Реакторы, стерильные резервуары |
| Относительная стоимость | Базовая | Выше на 20–40% | Базовая | Выше на 20–40% |
Вальцовка как метод формообразования обечаек
Вальцовка (вальцевание) это технологическую операцию холодной деформации листового металла, при которой плоская заготовка пропускается между вращающимися валками и приобретает цилиндрическую, коническую или овальную форму. В производстве нержавеющих емкостей вальцовка является ключевым методом формирования обечаек цилиндрических секций корпуса. Современные вальцовочные станки с тремя или четырьмя валками позволяют обрабатывать листы нержавеющей стали шириной до 3000 мм и толщиной до 10 мм.
Процесс вальцовки нержавеющей стали имеет специфические особенности, связанные с высокой склонностью аустенитных сталей к деформационному упрочнению (наклепу). При холодной деформации AISI 304 и AISI 316 их прочность возрастает, а пластичность снижается, что требует увеличения усилия вальцовки на 15–25% по сравнению с углеродистыми сталями того же сечения. Для толстостенных обечаек (12–16 мм) может потребоваться до семи проходов с промежуточным отпуском для снятия внутренних напряжений. Минимальный радиус гиба для нержавеющей стали составляет 3,5–4 толщины листа, что необходимо учитывать при проектировании емкостей малого диаметра.
Технологический процесс вальцовки включает несколько последовательных операций. Сначала выполняется предварительная гибка концов листа для устранения плоских участков, которые препятствуют формированию правильного круга. Затем лист пропускается через валки с постепенным уменьшением радиуса гиба до достижения заданной кривизны. Завершающая операция калибровка, обеспечивающая точность геометрии обечайки.
После вальцовки продольный шов обечайки фиксируется сваркой, а сама обечайка проходит контроль геометрии, включая измерение овальности и прямолинейности образующей.
При заказе вальцованных обечаек из нержавеющей стали следует указывать не только диаметр и толщину, но и допуск на овальность. Для пищевых емкостей, оснащенных мешалками, овальность не должна превышать 0,5% от диаметра, иначе возможен неравномерный зазор между мешалкой и стенкой, что затрудняет очистку и снижает эффективность перемешивания.
Аргонодуговая сварка- обеспечение герметичности и санитарности швов
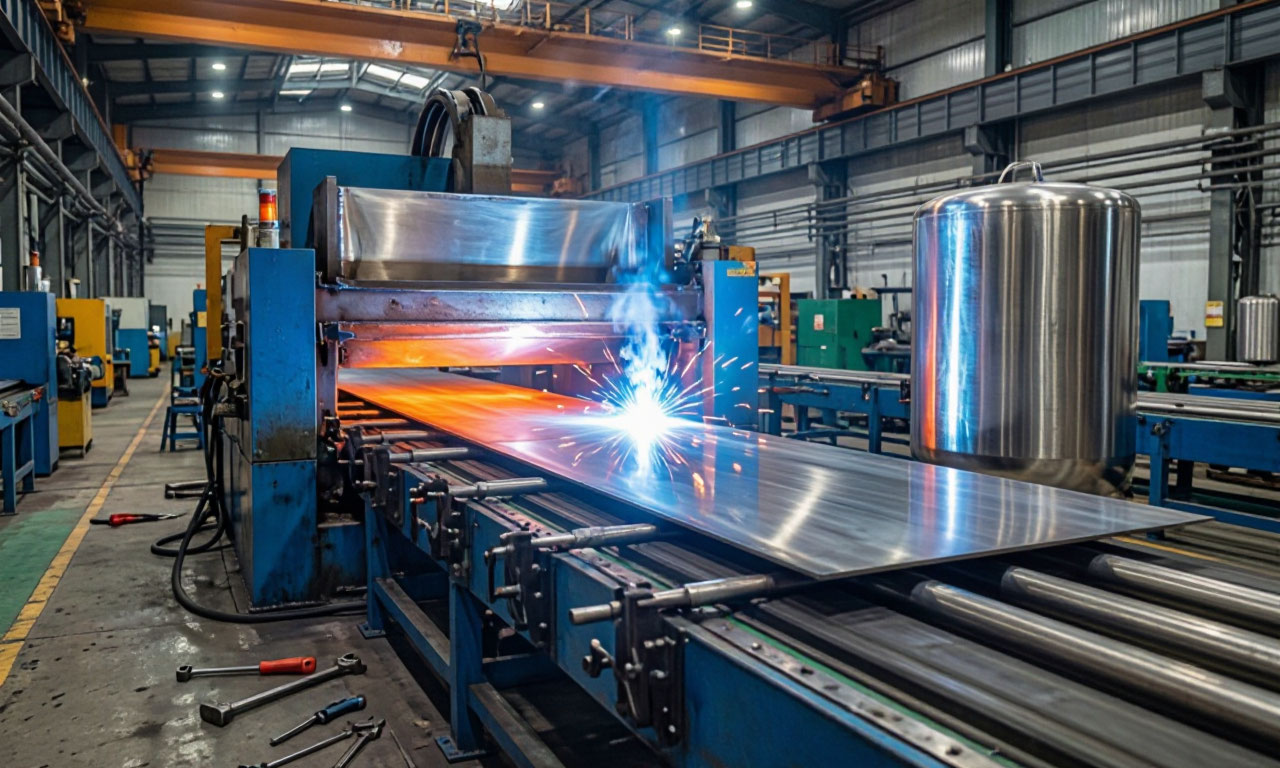
Аргонодуговая сварка (TIG Tungsten Inert Gas) является основным методом соединения элементов нержавеющих емкостей, поскольку обеспечивает высокое качество шва, отсутствие шлаковых включений и минимальные деформации. При TIG-сварке электрическая дуга горит между неплавящимся вольфрамовым электродом и изделием в среде защитного газа аргона, который вытесняет кислород из зоны сварки и предотвращает окисление расплавленного металла.
Для сварки нержавеющих сталей также применяются смеси аргона с водородом или азотом, позволяющие регулировать тепловложение и формирование шва.
Особенностью сварки емкостей из нержавеющей стали является необходимость защиты не только лицевой, но и обратной стороны шва.
Для этого применяется поддув аргона с внутренней стороны емкости, что предотвращает образование окалины и так называемого "грата" наплывов застывшего металла, которые создают благоприятные условия для развития коррозии и накопления загрязнений. При сварке емкостей большого диаметра (свыше 800 мм) обеспечение равномерного поддува представляет определенные трудности, что требует применения специальных приемов, таких как (двусторонняя двойная дуга) или импульсно-дуговая сварка.
Аргонодуговая сварка позволяет получать швы с гладкой поверхностью, которые легко поддаются механической обработке и полировке. Для пищевых емкостей критически важно, чтобы сварной шов был не только герметичным, но и имел плавный переход к основному металлу без подрезов, наплывов и пор. Любая неровность на поверхности шва становится местом застоя продукта и размножения микроорганизмов, поэтому после сварки швы обязательно зачищаются и полируются до требуемой шероховатости.
При приемке сварных емкостей следует требовать проведения капиллярного или рентгеновского контроля сварных швов. Для емкостей, работающих под давлением или с агрессивными средами, неразрушающий контроль является обязательным условием гарантии герметичности.
Пассивация! Восстановление защитного оксидного слоя
Пассивация это химическую обработку поверхности нержавеющей стали, направленную на восстановление и усиление пассивной оксидной пленки, которая обеспечивает коррозионную стойкость материала. В процессе механической обработки, сварки и шлифовки защитный слой нарушается, а на поверхности могут оставаться частицы свободного железа, способные инициировать коррозионные процессы. Пассивация удаляет эти загрязнения и создает химически стабильный оксидный слой толщиной в несколько нанометров.
Традиционным методом пассивации является обработка поверхности 20%-ным раствором азотной кислоты при температуре 49–60°C в течение 30 минут. Азотная кислота эффективно растворяет свободное железо и способствует формированию обогащенного хромом оксидного слоя. Однако азотная кислота токсична, требует специальных мер безопасности и создает проблемы при утилизации отработанных растворов.
Альтернативой является пассивация на основе лимонной кислоты, которая демонстрирует сопоставимую эффективность для большинства марок нержавеющей стали серии 300. Лимонная кислота безопаснее в обращении, экологичнее и позволяет обрабатывать поверхности при более низких температурах.
Механизм действия пассивации основан на селективном растворении железа с поверхности стали и обогащении поверхностного слоя хромом. Исследования показывают, что после обработки лимонной кислотой внешний оксидный слой значительно обогащается хромом, что свидетельствует о быстрой пассивации поверхности. Важно понимать, что пассивация не является методом удаления окалины или сварочного грата эти дефекты должны быть удалены механически или путем травления перед пассивацией.
Пассивацию следует проводить непосредственно перед вводом емкости в эксплуатацию, после завершения всех механических операций. Если между пассивацией и началом эксплуатации проходит длительное время, поверхность может загрязниться и потребовать повторной обработки. Для емкостей, работающих в особо ответственных условиях (фармацевтика, биотехнологии), рекомендуется комбинировать пассивацию с электрополировкой, обеспечивающей максимальную чистоту поверхности.
Зеркальная полировка: достижение санитарной гладкости поверхности
Зеркальная полировка это финишную обработку поверхности нержавеющей стали, при которой достигается шероховатость Ra ≤ 0,2 мкм, а поверхность приобретает зеркальный блеск. В производстве пищевых и фармацевтических емкостей зеркальная полировка выполняет не только эстетическую, но и критически важную санитарную функцию: гладкая поверхность не задерживает остатки продукта, легко очищается и препятствует образованию бактериальных пленок.
Технология зеркальной полировки включает несколько последовательных стадий. Сначала выполняется предварительная шлифовка абразивными материалами с постепенным уменьшением зернистости от грубого зерна для удаления сварочных швов и дефектов до тонкого зерна для подготовки поверхности к полировке. Затем применяется полировка войлочными или фетровыми кругами с нанесением полировальных паст.
Традиционная полировка с использованием паст на основе оксида хрома или оксида алюминия позволяет достичь высокой степени блеска, однако имеет существенный недостаток: масляная основа пасты проникает в микроцарапины и загрязняет поверхность.
- Альтернативой механической полировке является электролитическая полировка, при которой поверхность обрабатывается в электролите под действием электрического тока. Этот метод обеспечивает более высокую чистоту поверхности, поскольку полностью удаляет остатки полировальных паст и создает химически инертную поверхность с минимальной адгезией.
- Электролитическая полировка особенно рекомендуется для емкостей, предназначенных для работы в фармацевтической и биотехнологической отраслях, где требования к чистоте поверхности наиболее строги.
- Зеркальная полировка внутренней поверхности емкости должна выполняться после завершения всех сварочных и механических операций, но до установки внутренних устройств (мешалок, датчиков, патрубков). Если полировка выполняется после монтажа внутренних элементов, доступ к некоторым участкам поверхности может быть затруднен, что приведет к неравномерному качеству обработки.
Санитарная обработка емкостей: методы CIP и COP
Санитарная обработка емкостей из нержавеющей стали является обязательным этапом эксплуатации в пищевой, молочной, пивоваренной и фармацевтической промышленности. Цель санитарной обработки удаление остатков продукта, предотвращение размножения микроорганизмов и поддержание гигиенических условий производства. Различают два основных метода: Clean-In-Place (CIP) безразборная мойка, и Clean-Out-of-Place (COP) мойка с частичной разборкой оборудования.
CIP-мойка это автоматизированный процесс, при котором моющие растворы циркулируют внутри емкости через стационарно установленные распылительные головки (спрейболы) или форсунки.
Типичный цикл CIP включает предварительное ополаскивание для удаления основных остатков продукта, щелочную мойку для растворения органических загрязнений, промежуточное ополаскивание, кислотную мойку для удаления минеральных отложений и финальное ополаскивание чистой водой. Температура моющих растворов обычно составляет 50–80°C, а концентрация щелочи (гидроксида натрия) 0,5–2%.
Типовые параметры цикла CIP-мойки емкостей из нержавеющей стали
| Этап цикла | Моющий раствор | Концентрация | Температура | Назначение |
|---|---|---|---|---|
| Предварительное ополаскивание | Вода | - | 20–40°C | Удаление основных остатков продукта |
| Щелочная мойка | Гидроксид натрия | 0,5–2% | 50–80°C | Растворение органических загрязнений |
| Промежуточное ополаскивание | Вода | - | 20–40°C | Удаление остатков щелочи |
| Кислотная мойка | Азотная или фосфорная кислота | 0,5–1,5% | 50–70°C | Удаление минеральных отложений |
| Финальное ополаскивание | Чистая вода | - | 20–40°C | Подготовка поверхности к контакту с продуктом |
COP-мойка применяется для съемных компонентов мешалок, датчиков, прокладок, клапанов, которые извлекаются из емкости и очищаются в отдельной моечной станции. Этот метод позволяет проводить визуальный контроль качества очистки и выявлять износ или повреждения деталей, которые могут быть не видны при автоматической мойке. На практике CIP и COP часто комбинируются: основная емкость обрабатывается безразборно, а съемные элементы отдельно.
Для эффективной CIP-мойки внутренняя поверхность емкости должна быть спроектирована без "мертвых зон" участков, куда не достигает моющий раствор. Патрубки, фланцы и сварные швы должны иметь плавные переходы и минимальное количество щелей. При проектировании емкости целесообразно провести гидродинамическое моделирование распределения моющего раствора, особенно для емкостей сложной геометрии или большого объема.
Теплоизоляционный кожух и рубашка обогрева. Управление температурой
Современные промышленные емкости из нержавеющей стали часто оснащаются системами терморегулирования, включающими теплоизоляционный кожух и рубашку обогрева (или охлаждения). Эти инженерные решения позволяют поддерживать заданную температуру продукта, снижать энергопотребление и обеспечивать безопасность эксплуатации. Правильно спроектированная теплоизоляция способна снизить потери энергии до 40%.
Теплоизоляционный кожух это наружную оболочку, внутри которой размещен слой теплоизоляционного материала. В качестве изоляции для пищевых емкостей обычно применяется полиуретановая пена толщиной 40–50 мм, обладающая высокой термостойкостью и долговечностью. Альтернативой является вспененный каучук (NBR-PVC) с закрытоячеистой структурой, который обеспечивает хорошую теплоизоляцию при меньшей толщине слоя 20 мм.
Внешняя оболочка кожуха изготавливается из тонколистовой нержавеющей стали, которая защищает изоляцию от механических повреждений и влаги, а также придает емкости завершенный внешний вид.
Рубашка обогрева (охлаждения) это полость между внутренней стенкой емкости и наружной оболочкой, по которой циркулирует теплоноситель горячая вода, пар, масло или хладагент. Конструктивно рубашка может быть выполнена в нескольких вариантах: в виде полной "рубашки" вокруг всей обечайки, в виде спирального змеевика, приваренного к стенке, или в виде панелей с каналами для теплоносителя. Для повышения эффективности теплопередачи рубашка часто выполняется из нержавеющей трубы прямоугольного сечения, независимой от внутренней стенки емкости.
Давление в системе обогрева может достигать 25 бар, что требует расчета рубашки на прочность в соответствии с нормами для сосудов, работающих под давлением.
При заказе емкости с рубашкой обогрева необходимо четко определить требуемый диапазон температур и тип теплоносителя. Для поддержания температуры до 90°C достаточно водяной рубашки, тогда как для более высоких температур требуется пар или термомасло. Также следует предусмотреть возможность расширения теплоносителя при нагреве установка расширительного бака или предохранительного клапана обязательна.
Производство емкостей из нержавеющей стали это комплексный технологический процесс, в котором каждый этап влияет на конечные эксплуатационные характеристики изделия. Выбор марки стали определяет коррозионную стойкость емкости в конкретной среде: AISI 304 подходит для большинства пищевых применений, тогда как AISI 316 необходим при контакте с агрессивными средами. Вальцовка обеспечивает точную геометрию обечаек, а аргонодуговая сварка герметичность и санитарность сварных соединений.
Пассивация восстанавливает защитный оксидный слой, нарушенный при механической обработке, а зеркальная полировка создает поверхность, препятствующую накоплению загрязнений.
Санитарная обработка методами CIP и COP поддерживает гигиенические условия эксплуатации, а теплоизоляционный кожух и рубашка обогрева обеспечивают стабильный температурный режим. Понимание этих аспектов позволяет заказчикам емкостного оборудования принимать обоснованные решения, обеспечивающие долговечность, безопасность и эффективность производственных процессов.